PP溶接タンクの固定方法とフレーム設計:フランジ溶接・パッド溶接・膨張代の実務

── フランジ溶接・パッド溶接・膨張代の作り方から、フレーム取付の設計ポイントまで網羅
PP溶接タンクをフレームや架台に組み込む段階で、「どう固定すればいいのか」で手が止まっていませんか。
PPは接着剤が使えず、アンカーボルトで直接固定すると割れのリスクがあるため、固定方法そのものが装置の耐久性を左右します。
本コラムでは、以下の4点を体系的に解説します。
- 接着剤に頼れないPPの固定方式の全体像
- フランジ溶接方式とパッド溶接方式の使い分け
- 膨張代(スライド機構)の作り込み方
- 固定部の溶接品質が耐久性に与える影響
図面の準備段階でつまずきやすいポイントを、フランジ溶接方式とパッド溶接方式の使い分けから順に見ていきます。
この記事を読んでいる方におすすめ!
受信箱に届く5分の学び
日々の素材選定や加工の課題に向き合うお客様の伴走者でありたい。
そんな思いから、現場で役立つ実践知識を5分で読めるメールでお届けしています。
ご登録無料。いつでも解除可能です。
<主な配信内容>
目次
PP溶接タンクの固定に接着剤が使えない理由
PPは接着剤がなじみにくい樹脂のため、フレームへの固定はPP溶接による部材形成か機械的締結に限られます。
PP(ポリプロピレン)とは、耐薬品性に優れる一方で表面が化学的に不活性な熱可塑性樹脂です。
この不活性さが、接着剤の分子がPP表面に結びつきにくい原因になっています。
加えて、PPにアンカーボルト用の穴を直接開けると、その部分に応力が集中し、割れの起点になりやすいという特性があります。
タキロンシーアイのポリプロピレン一般グレードのデータを見ると、比重0.91、線膨張率11.1×10⁻⁵/K⁻¹、荷重たわみ温度(1.80MPa条件)73℃という数値が示されています(※1)。
線膨張率が金属材料より一桁大きいことは、フレーム固定を考える上で特に重要な性質です。
※1 タキロンシーアイ株式会社「物性資料(タキロンポリマー製品)」
https://www.takiron-ci.co.jp/lib/pdf/product/product_05/p_09.pdf
こうした性質を踏まえると、PPの固定は「穴を開けて締結する」という発想ではなく、「PP溶接で固定用の部材をあらかじめ作っておく」という発想に切り替える必要があります。
金属フレームであれば、アンカーボルトで壁面に直接締結する設計が一般的です。
しかしPPタンクにこの発想をそのまま持ち込むと、締結部の応力集中から割れが進行し、液漏れにつながるリスクが生じます。
フレーム図面を作成する段階から、PP側は「壁面に穴を開けない」ことを前提に固定部材の位置を検討しておくと、後工程での手戻りを防げます。
次節では、その代表的な2つの方式を見ていきます。
固定方法の全体像:フランジ溶接方式とパッド溶接方式
PPをフレームや架台に固定する方法は、フランジ溶接方式とパッド溶接方式の2つに大別されます。
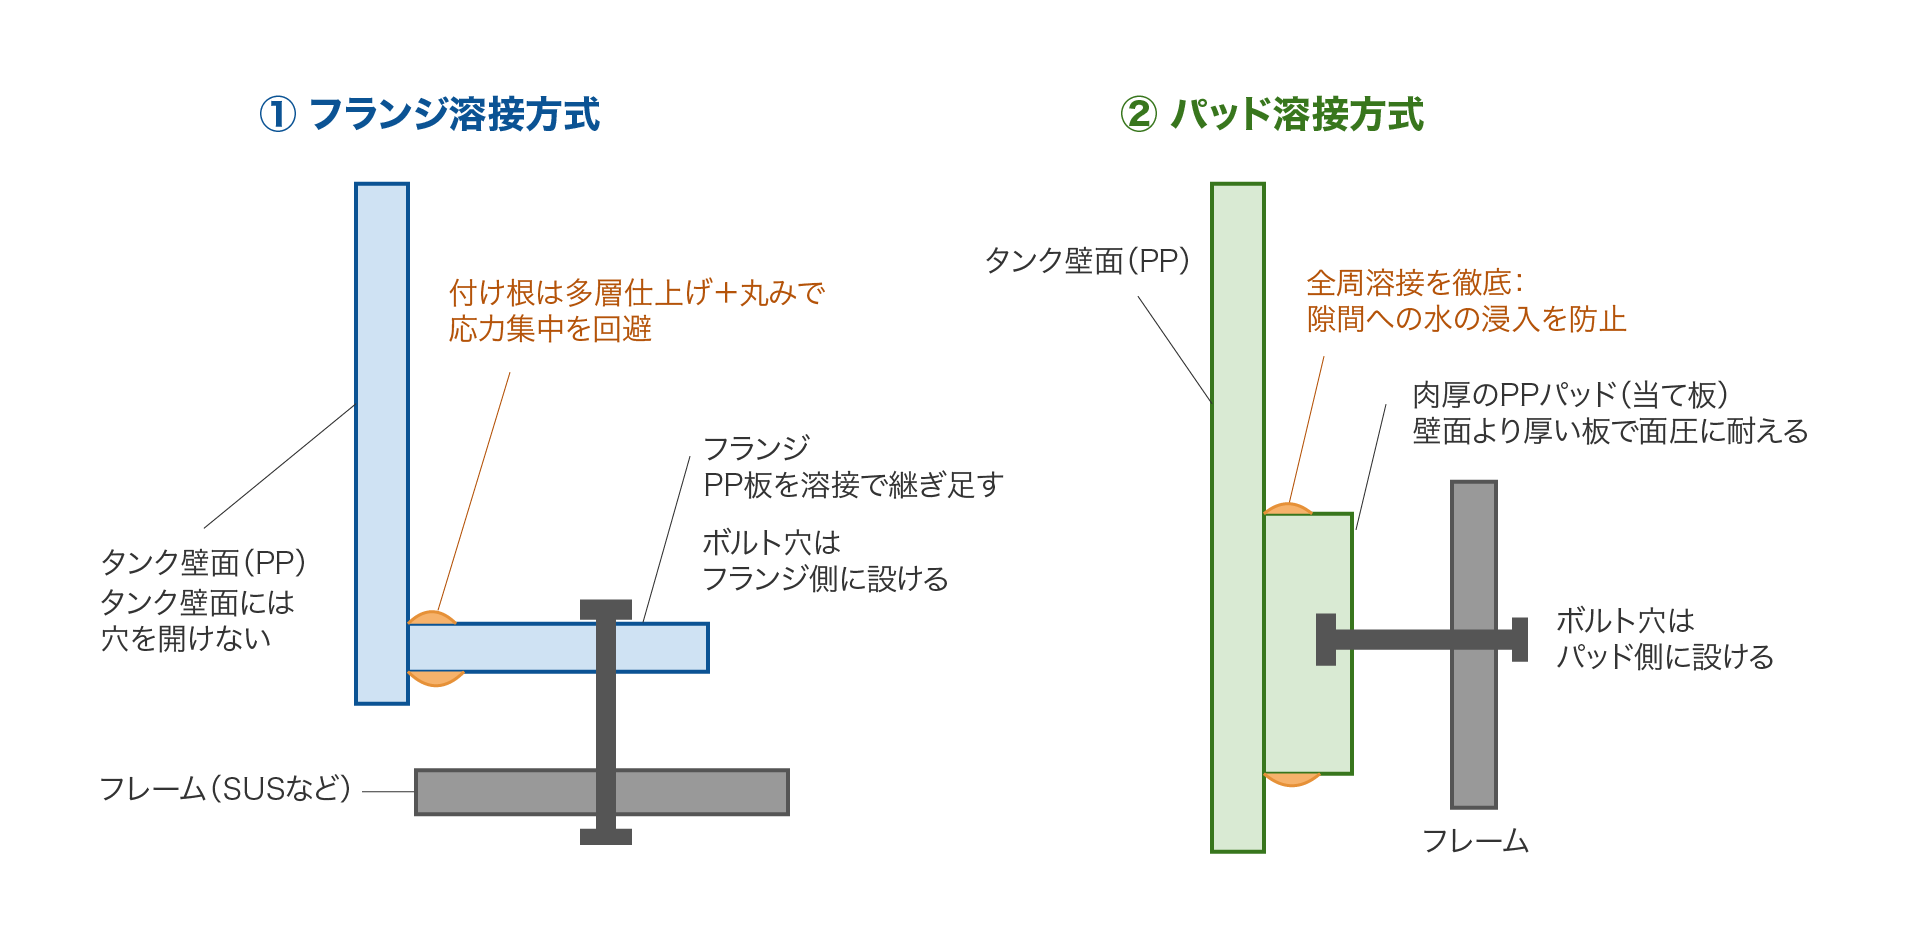
どちらの方式も、タンク壁面そのものには穴を開けません。
溶接で作った部材(フランジ板・パッド)側にボルト穴を設ける点が共通しています。
接続点が多い固定設置ではフランジ方式が、固定点を分散させたい場合や壁面加工を最小限にしたい場合はパッド方式が選ばれる傾向にあります。
両方式を1つのタンクの中で組み合わせることも可能です。
フランジ溶接方式
フランジ溶接方式は、タンク壁面にPP板を溶接で継ぎ足し、フランジ(鍔)を形成してボルト穴を設ける方法です。
フランジ部分にボルト穴を設けることで、タンク本体の壁面自体には穴を開けずに済みます。壁面への直接加工を避けられる点が、この方式の最大のメリットです。
施工上のポイントは以下の3点です。
施工上のポイント
- フランジ板の溶接:壁面とフランジ材の接合は、水密性と強度の両方が求められる箇所です。単層の熱風溶接だけでなく、荷重がかかる箇所には多層仕上げを行うことで、密着強度を高めます。
- 仕上げの丸み:フランジの付け根(壁面との溶接ライン)に丸みを持たせる仕上げにすることで、応力集中を避けます。
- ボルト配置の余裕:フランジの幅は、ボルト穴の縁からフランジ端までの距離を十分に確保できるサイズで設計します。縁が近すぎると、締結時にフランジが割れる原因になります。
フランジ溶接方式は、フレームとタンクの接続点が多い場合や、点検・分解の頻度が高くない固定設置向けの構成で、よく採用されます。
パッド溶接方式
パッド溶接方式は、固定点に肉厚のPPパッド(当て板)を溶接し、パッドにボルト穴を設ける方法です。
フランジのように壁面全体に鍔を回すスペースがない場合や、固定点を分散配置したい場合に選ばれます。
施工上のポイントは以下の3点です。
施工上のポイント
- パッドの厚み:パッド自体はタンク壁面より厚い板材を使うことで、ボルト締結時の面圧に耐えられるようにします。
- 全周溶接の徹底:食品設備では、パッドと壁面の隙間からの水の浸入が洗浄不良につながるため、パッドの全周を漏れなく溶接することが必須です。
- 位置決めのすり合わせ:フレーム側のボルト穴位置に合わせてパッドを配置するため、フレーム図面とタンク図面のすり合わせが事前に必要です。
フランジ溶接方式とパッド溶接方式は、どちらが優れているというものではありません。
固定点の数や配置、フレーム側の構造に応じて使い分けます。
壁面全体に鍔を回せるスペースがあればフランジ方式が選ばれます。
固定点を分散配置したい場合や、壁面への加工を最小限にしたい場合はパッド方式が選ばれる傾向にあります。
主要な固定点はフランジ、補助的な固定点はパッドとする組み合わせも、現場では珍しくありません。
膨張代(スライド機構)をどう作り込むか
PPの線膨張率は金属材料より一桁大きいため(前掲※1)、熱水洗浄で生じる伸縮を拘束すると固定部に応力がかかります。
先ほどのタキロンシーアイのデータ(線膨張率11.1×10⁻⁵/K⁻¹)をもとに計算します。
1mのPP板が20℃から80℃まで60℃上昇すると、単純計算で約6.7mmの熱伸びが生じます。
この伸びがフレームや固定点で完全に拘束されると、コーナーや溶接部に引張応力が集中します。
毎日の洗浄サイクルで繰り返されると、設計通りの構造でも溶接部に疲労割れが進展するリスクがあります。
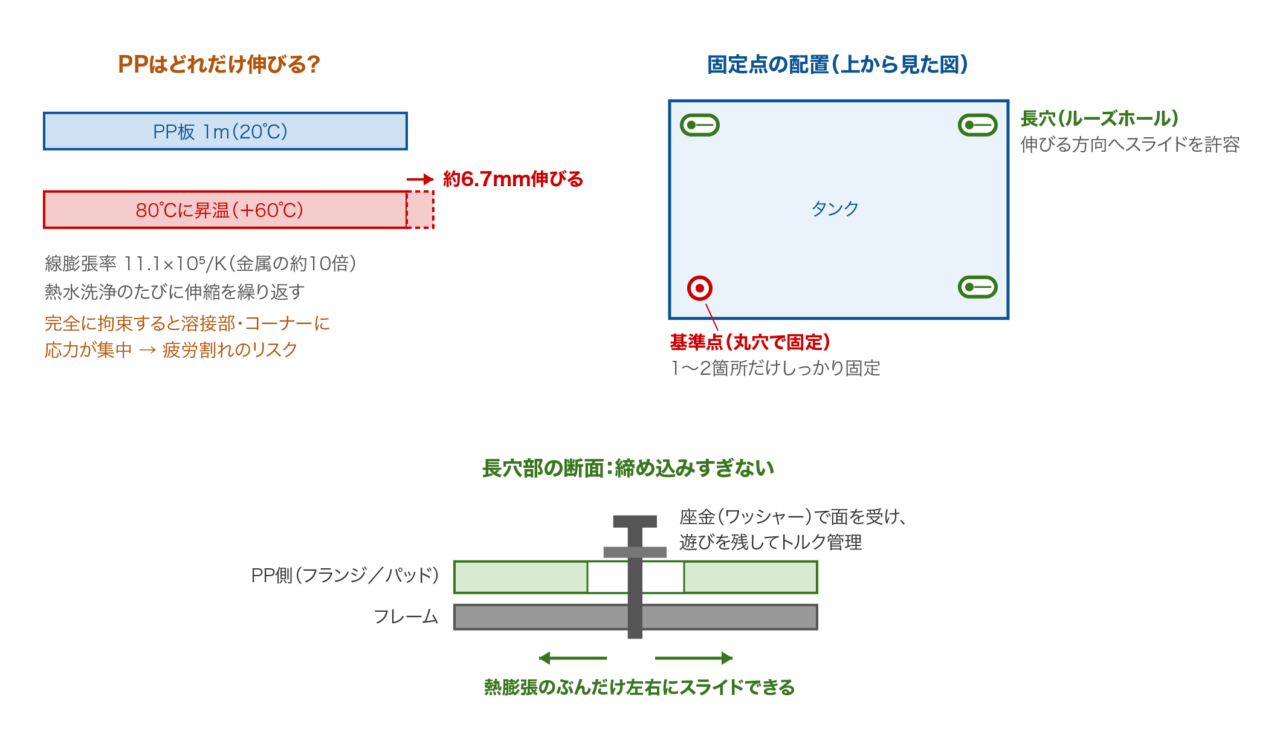
具体的に何mmの膨張代を確保するかは、タンクの寸法・使用温度・固定点数によって変わります。
設計の参考として、現場で実務上気をつけているのは次の点です。
実務上のポイント
- 長穴(ルーズホール)の加工:ボルト穴を丸穴ではなく長穴にしておき、ボルトを完全に締め込まず遊びを持たせる施工が基本です(図2)。
- 固定点の使い分け:フランジ方式・パッド方式のいずれでも、すべての固定点を同じ強さで締め付けるのではなく、1〜2箇所を基準点として固定し、残りは長穴でスライドを許容する配置にすることで、熱サイクルによる応力を分散できます(図2)。
- 座金・ワッシャーの選定:締め付けすぎるとスライドが機能しなくなるため、適切な座金を使い、施工時のトルク管理も含めて確認します。
膨張代の作り込みは、板厚や容量の仕様が固まった後でも見落とされがちな工程です。
フレームへの取付方法を検討する段階で、これらのポイントを押さえておくことが、後々のトラブルを防ぐ近道になります。
固定部の溶接品質が耐久性を左右する
フランジ・パッドいずれの方式でも、固定部は液圧と熱膨張の繰り返しの両方の影響を受ける箇所であり、溶接品質が不十分だと疲労割れや水の浸入につながります。
固定部でよく起こる不具合と、その原因を整理すると以下の通りです。
| 施工の不備 | 起こりうる不具合 |
|---|---|
| 単層の熱風溶接のみで仕上げた固定部 | 熱サイクルの繰り返しで溶接部に疲労割れが進展する |
| フランジ付け根に丸みをつけていない仕上げ | 応力が一点に集中し、割れの起点になる |
| パッドの全周溶接が不十分 | 隙間から水が浸入し、洗浄不良につながる |
| 長穴を設けず丸穴で完全固定 | スライドが機能せず、熱膨張のたびに固定部へ応力が蓄積する |
固定部の溶接には、単層の熱風溶接だけでなく、荷重がかかる箇所への多層仕上げを組み合わせることが有効です。
工法の使い分けについては、押出溶接と熱風溶接の使い分けで詳しく解説しています。
こうした不具合は、板厚や容量の仕様が適切であっても、固定部の施工品質次第で発生します。
仕様確定後の「作り方」の部分こそ、溶接加工の立場でこだわるべき領域です。
フレームの材質とボルトの選定が固定部の寿命に与える影響
フレーム側の材質やボルトの選定もPP固定部の寿命に影響し、特にSUSフレームとPPの組み合わせでは異種材料の接触による腐食対策が必要です。
食品・包装設備では、フレームにSUS(ステンレス鋼)を使うケースが一般的です。
SUSとPPは異種材料であり、直接電気的な腐食(ガルバニック腐食)が起きる組み合わせではありませんが、洗浄液が固定部に溜まりやすい構造になっていると、フレーム側のボルトやワッシャーに錆が発生し、締結力の低下につながることがあります。
固定部の材質選定で気をつけている点は以下の3点です。
固定部の材質選定
- ボルト・ナットの材質:SUS製のボルト・ナットを使用し、炭素鋼製の部品を洗浄液が当たる箇所に使わないようにします。
- ワッシャーの防錆処理:座金にも防錆性のある材質を選び、定期的な点検で錆の有無を確認できる位置に配置します。
- 水抜き構造の確保:固定部の周囲に洗浄液が溜まらないよう、パッドやフランジの下端に水抜き用のわずかな隙間を設けることがあります。
フレームの材質・ボルトの仕様は、図面に明記されていないと現場での判断がばらつく部分です。
フレーム図面を準備する段階で、ボルト・ナットの材質指定まで含めておくと、固定部の仕様確定がスムーズに進みます。
まとめ
PP溶接タンクの固定は、以下の3点で耐久性が大きく変わります。
- フランジ方式かパッド方式か:固定点の数や配置、壁面加工の可否によって選び分ける。フレーム図面のボルト穴位置が先に決まっているかどうかも判断材料になる。
- 膨張代をどう作り込むか:長穴加工と固定点の使い分けで熱サイクルの応力を分散する。基準点を絞り、残りをスライド許容にする配置が基本になる。
- 固定部の溶接品質:多層仕上げと全周溶接の徹底で疲労割れ・水の浸入を防ぐ。フレーム側の材質・ボルトの防錆仕様まで含めて図面化しておくと、施工段階での判断のばらつきを防げる。
フレームへの取付方法を検討する段階でこれらを押さえておくことが、後々のトラブルを防ぐ最短ルートです。
次は、実際の発注前によくいただくご質問を紹介します。
よくあるご質問
フランジ方式とパッド方式は、どちらを選べばいいですか?
固定点の数や配置、フレーム側の構造によって向き不向きが変わります。壁面全体に鍔を回せるスペースがあればフランジ方式、固定点を分散配置したい場合や壁面への加工を最小限にしたい場合はパッド方式が選ばれる傾向にあります。フレーム図面がある状態であれば、施工上どちらが適しているか具体的にご相談いただけます。
膨張代は何mm確保すればいいですか?
タンクの寸法・使用温度・固定点の配置によって必要な量が変わります。長穴加工や固定点の配置など、実際にスライドする固定部をどう作るかについては、フレーム図面をもとにしたご相談が可能です。
パッド溶接は、後から追加できますか?
タンク製作後にパッドを追加溶接すること自体は可能ですが、既存の壁面に熱を加えるため、周辺部への熱影響や仕上がりの水密性を確認しながらの施工になります。フレーム図面が決まった段階でパッド位置も含めて最初から製作した方が、仕上がりの安定性は高くなります。
発注前に伝えるべき情報は何ですか?
「フレーム・架台の図面(ボルト穴位置がわかるもの)」「固定点数と配置」「使用温度・洗浄温度」の3点が揃えば、フランジ方式・パッド方式のどちらが適しているか、また膨張代の作り込み方について具体的にご相談いただけます。
PP溶接タンクの固定方法についてのご相談はこちら
フジワラケミカルエンジニアリングは、お客様の製品開発に伴走する技術パートナーです。
PP・PVC・PVDFなど幅広い樹脂の熱風溶接から押出溶接まで手がけています。
- 「フランジ方式とパッド方式、どちらが自社のフレームに合うか相談したい」
- 「熱膨張を考慮したスライド機構を組み込みたい」
- 「フレーム図面はあるが、タンク側の固定部をどう加工すればいいか相談したい」
- 「図面がない段階でも相談したい」
── そんなご要望にも、固定方法の検討段階からお応えしています。
PP溶接タンクの製作で培ってきたフランジ・パッド両方式の施工実績をもとに、板厚や図面の仕様に合わせた固定部の設計をご提案します。
どんな段階のご相談でもかまいません。まずはお気軽にお問い合わせください。
あわせて読みたい
進化するPP溶接技術と大型構造物への挑戦:プラスチック溶接で円筒タンクやシンクに対応
軽量・耐薬品性に優れるPP(ポリプロピレン)を用いた大型タンクやシンク製作に不可欠な溶接技術と品質管理の要点を体系的に解説します。
フジワラケミカルエンジニアリング

- PPという素材の弱点と、現場での工夫についてはこちら
ポリプロピレン(PP)が抱える弱点と、現場で積み重ねられてきた工夫 - 熱風溶接と押出溶接の使い分けについてはこちら
熱風溶接と押出溶接の使い分け:組み合わせで品質を高める現場の判断ポイント
技術資料ダウンロードのご案内
もう迷わない!
プラスチック技術集
「この素材、どう加工すればいいのか分からない」
「溶接・切削・接着、結局どれを選べばいいの?」
──そんな迷いを解消するための資料集です。
<ダウンロード資料:無料>