大型PP溶接構造物の熱収縮・反りの原因:設計段階で知っておくべき寸法補正と溶接順序
── 熱収縮の発生メカニズム・変形パターンの種類・寸法補正値の考え方・溶接順序の判断まで網羅
PP製タンクや架台を受け取ったとき
「接続配管のフランジ位置がずれていた」
「底面が浮いて水平が出ない」
こうした納品後の寸法狂いや反りに直面し、原因を調べておられる設計・品質担当者の方も少なくないのではないでしょうか。
本コラムでは、以下の4点を体系的に解説します。
- PPが熱収縮・反りを起こす材料的な理由
- 大型構造物ほど変形が大きくなるメカニズム
- 設計段階で織り込むべき寸法補正値の考え方
- 変形を抑制する溶接順序と治具の使い方
小物部品では問題にならない程度の収縮も、大型になると急に反りとして表れます。
図面通りに作ったはずなのに寸法が狂う理由を、数値と現場知見を組み合わせて解き明かします。
この記事を読んでいる方におすすめ!
もう迷わない!
プラスチック技術集

「この素材、どう加工すればいいのか分からない」
「溶接・切削・接着、結局どれを選べばいいの?」
──そんな迷いを解消するための資料集です。
<ダウンロード資料:無料>
目次
PPが熱収縮・反りを起こす材料的な理由
PPは温度変化による伸縮が大きく、この性質が溶接後の反りや寸法変化を引き起こします。
金属を溶接すると、溶けた部分が冷えて縮むことが変形の主な原因です。
PPも同じように縮みますが、実は金属よりも大きく縮む理由が2つあります。順番に見ていきましょう。
半結晶性ポリマーとしての収縮特性
PPは分子構造の変化によって、溶接時に余分な収縮を起こします。
PPの中身をミクロで見ると、分子が規則正しく並んだ部分(結晶)と、ばらばらに絡み合った部分(非晶)が混ざっています。
このような樹脂を半結晶性ポリマーと呼びます。
熱を加えて溶かすと、この規則正しい並びは一度崩れます。
そして冷えて固まるときに、分子が再び規則正しく並び直します。
これを再結晶化と呼びます。
再結晶化の際、材料は体積収縮を起こします。
溶接では母材の一部を溶かして再結晶化させるため、溶接する箇所が増えるほど、この収縮が構造物の中に新たな内部応力として積み重なっていきます。
結晶を作らない樹脂(PVCなど)に比べて、PPが溶接で寸法変化しやすいのはこのためです。
PPの線膨張係数が大きい
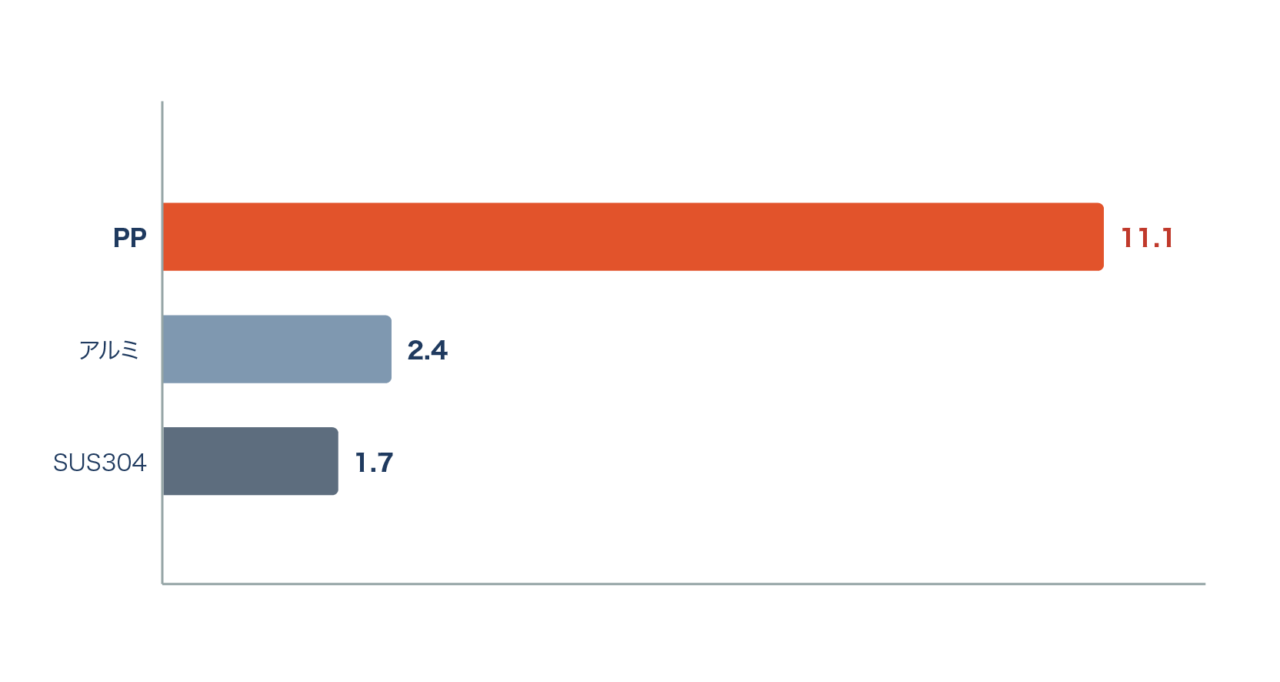
PPの線膨張率は金属を大きく上回り、温度変化に対する伸縮が顕著です。
ものは温めると伸び、冷やすと縮みます。この伸び縮みのしやすさを数値で表したものが線膨張率です(温度が1℃変わったときの伸び縮みの割合)。
タキロンシーアイ株式会社の物性データによれば、PP(一般グレード)の線膨張率は11.1×10⁻⁵ K⁻¹で、ステンレス(SUS304:約1.7×10⁻⁵ K⁻¹)の約6.5倍、アルミニウム(約2.4×10⁻⁵ K⁻¹)の約4.6倍にあたります(※1)。
この数字が実際にどれくらいの寸法変化になるのか、以下の計算式で確かめてみます。
ΔL(変化量)= L₀(基準寸法)× α(線膨張率)× ΔT(温度差)
PPが経験する温度差は、使う場面によって大きく変わります。
たとえば高温の薬液を貯留するタンクでは、内容物の温度までPPが温まります。
1000mmのPP板を例に、使用時と溶接時それぞれの変化量を計算すると、次のようになります。
| 区分 | 場面 | 温度差ΔT | 1mあたりの変化量 |
|---|---|---|---|
| 使用時 | 薬液タンク等の使用中に20℃から120℃へ温まる | 100℃ | 約11.1mm膨張 |
| 溶接時 | 溶接直後、200℃以上から室温20℃へ冷える | 180℃以上 | 約20mm近く収縮 |
溶接時は使用時よりも温度差が大きいため、縮もうとする力もそれだけ強くなります。
この力は構造物の硬さで抑え込まれつつも内部に残留応力として溜まり、最終的に反りや寸法ずれとなって現れます。
※1 タキロンシーアイ株式会社「タキロンポリマー製品 物性資料」
https://www.takiron-ci.co.jp/lib/pdf/product/product_05/p_09.pdf
溶接時の熱サイクルと変形の発生
溶接時の加熱・冷却の繰り返しが溶接部に残留応力を生じさせ、構造物を変形させます。
PP押出溶接では、溶接棒(ビード)を230〜250℃程度に加熱しながら母材を溶かして接合します。
この部分的な高温加熱と、その後の自然な冷却の繰り返しが、変形の直接の原因です。
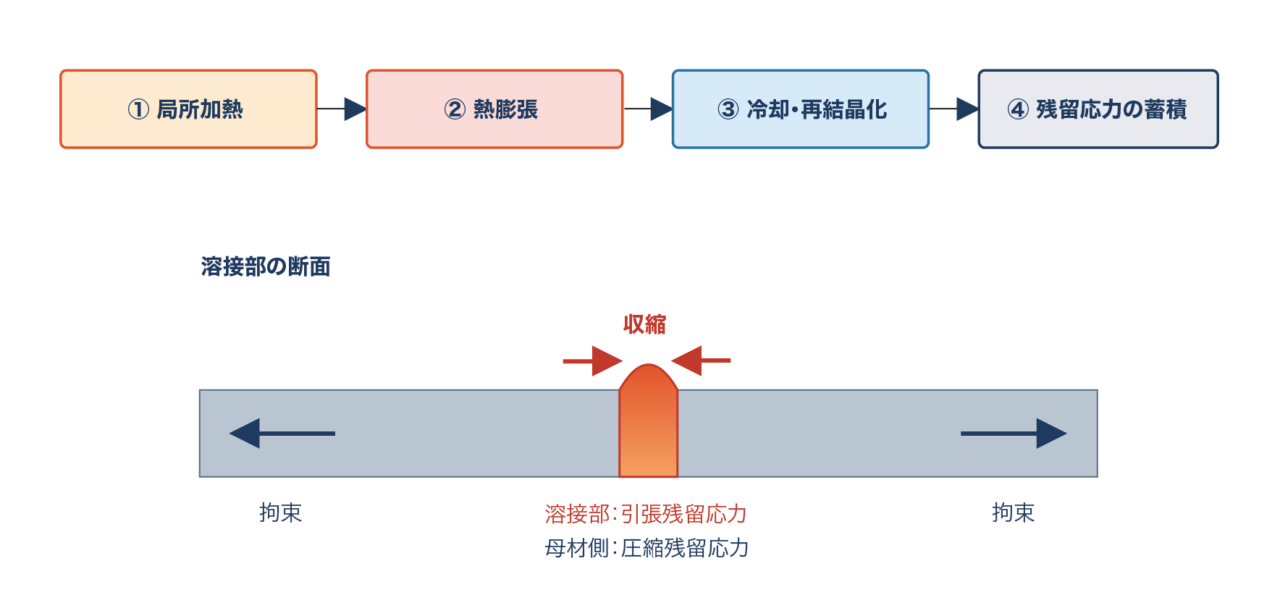
溶接した部分は、どこでも「加熱→膨張→冷却→収縮」という熱サイクルを受けます。
ここで、溶接部は冷却時に収縮しようとしますが、すでに冷えて固まっている母材に接合されているため、自由には収縮できません。
この拘束により、溶接部には収縮を妨げる方向の力が働き、引張残留応力として残ります。
一方、母材側は収縮しようとする溶接部から常に内側へ引かれるため、その反作用として圧縮残留応力が残ります。
この応力の不均衡が、構造物を特定の方向に変形させる原因になります。
切削加工品と異なり、PP溶接構造物では寸法公差の設定に加え、溶接工程に特有の変形管理が必要になります。
大型構造物ほど反りが累積するメカニズム
溶接1本ごとに発生する収縮量は微量でも、溶接本数が多い大型構造物ではその累積が無視できない変形量に達します。
小物部品の溶接では「多少反りが出ても手で直せた」という場面でも、1m×2m規模の大型タンクや架台になると、同じ条件でも変形がはっきりと現れます。
これは、縮みが積み重なる「累積効果」によるものです。
横収縮・縦収縮・角変形の3パターン
溶接部の収縮は生じる方向によって異なる変形として現れ、原因も対策もそれぞれ異なります。
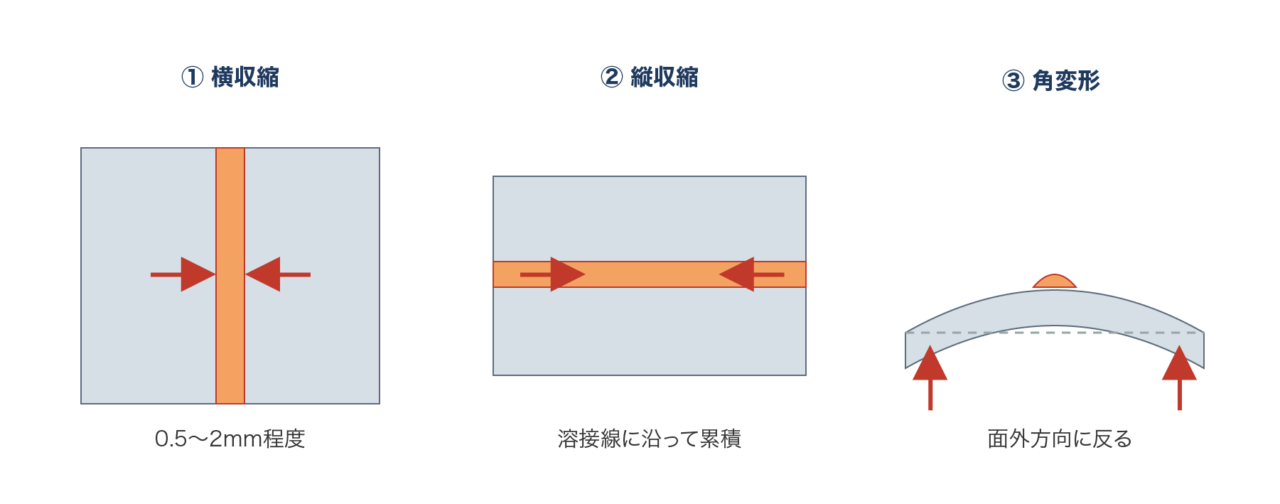
- 横収縮(溶接線と直交方向):ビードが冷えると、溶接線に対して直角の方向に縮みます。パネル同士の突き合わせ溶接では、接合部の幅が溶接前より狭くなります。板厚やビード幅、パス数によって変わりますが、PP板の標準的な突き合わせ溶接では0.5〜2mm程度の横収縮が起こることがあります。
- 縦収縮(溶接線方向):溶接線に沿った方向の縮みです。溶接線が長いほど、この縮みも大きく積み重なります。大型タンクをぐるりと一周溶接する場合、全周分の縦収縮が積み重なって、タンクの内径が変わってしまうことがあります。
- 角変形(面外変形):溶接部を断面で見ると、熱が加わった側とそうでない側で温まり方に差があるため、板が弓なりに反ります。片面だけを溶接した場合に特に目立ち、「底板が浮く」「フタ板が反る」という現象の原因になります。
溶接本数と変形量の関係
溶接本数が増えるほど、各箇所の収縮が構造物全体の変形として累積します。
たとえば底板と4つの側面をそれぞれ溶接する箱型タンクでは、長辺・短辺あわせて8本以上の溶接線の縮みが、底板の反りや側面の傾きとして積み重なります。
溶接する順番を考えずに進めると、先に溶接した部分の縮みによって、後から溶接する部分の位置がずれてしまい、仕上がりの寸法が設計値から大きく外れます。現場では「最後の一辺が合わない」という形で問題が表面化することが多く、これは溶接順序を間違えたことによる、典型的な変形の積み重なりパターンです。
PPが素材として抱える弱点と現場での対処については、別の記事でも詳しく取り上げています。
設計段階で織り込むべき寸法補正の考え方
PP溶接構造物の寸法補正は、素材の熱膨張・収縮と溶接収縮代の両方を、設計段階で積み上げて考える作業です。
「加工が終わってから寸法を直す」というやり方は、PP溶接構造物では通用しません。縮みは溶接が終わってから室温で落ち着くまで続き、場合によっては数日かかることもあります。設計の段階で補正値をあらかじめ組み込んでおくことが、トラブルを防ぐ現実的な方法です。
使用温度と常温寸法の差
薬液タンクや高温処理槽としてPP構造物を使用する場合、使用時と製造時(常温)の温度差による寸法差も考慮が必要です。
前の項目で使った式を、もう一度使って計算してみましょう。たとえば、常温20℃で作ったタンク(長さ2000mm)に80℃の薬液を入れる場合、温度差は60℃です。
このときの膨張量は次のとおりです。
ΔL = 2000mm × 11.1×10⁻⁵ × 60 = 約13.3mm(前掲※1)
この膨張分を見込んで、「常温では少し小さめに作っておく」形で設計値を補正するか、伸び縮みを吸収する部品(エクスパンションジョイントなど)を設けるかを、設計段階で判断します。
配管や他の部材とつなぐ寸法が重要な箇所では、この膨張量を見越してフランジの位置を決める必要があります。
溶接収縮代の見積もり
溶接収縮代は板厚や溶接方法など複数の条件によって変わるため、一律の数値として示すことはできません。
現場での経験から得られる目安としては、以下のような傾向があります。
| 条件 | 横収縮の目安 | 縦収縮の目安 |
|---|---|---|
| 薄板(t8mm以下)突き合わせ溶接 | 0.5〜1mm/箇所 | 0.1〜0.3mm/m |
| 中板(t8〜20mm)突き合わせ溶接 | 1〜2mm/箇所 | 0.2〜0.5mm/m |
| 厚板(t20mm超)多パス溶接 | 2〜4mm/箇所 | 0.3〜0.8mm/m |
これらはあくまで設計段階の初期見積もり用の参考値であり、実際の変形量を保証するものではありません。
精度が必要な部位については、試作品を作って実際に測った値をもとに、補正値を決めることが欠かせません。
図面への補正値の組み込み方については、図面作成のポイントも参考にしてください。
変形を抑制する溶接順序と治具の活用
変形を最小限に抑えるには、「対称に溶接する」「中心から外側へ進める」「冷めたのを確認してから次を溶接する」という3つの原則が基本です。
溶接する順番を変えても、縮む量そのものが変わるわけではありません。
しかし、変形が「どちら向きに」「どのように広がるか」はコントロールできます。
適切な順番で溶接すれば、それぞれの箇所の縮みが互いに打ち消し合い、最終的に残る変形を小さく抑えられます。
対称溶接と退き溶接
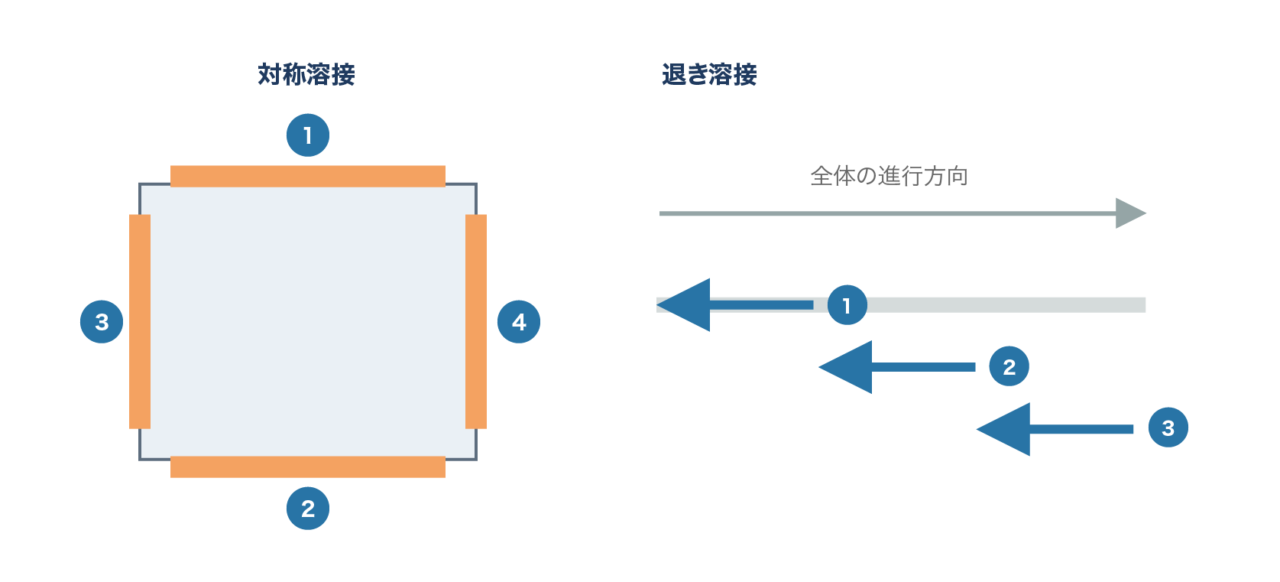
対称溶接と退き溶接という2つの手法を使い分けることで、溶接順序による変形の偏りを抑えられます。
たとえば底板と側面をつなぐ溶接では、向かい合う2辺を交互に溶接します(1辺→対面の辺→隣の辺→対面の辺という順番)。
この順番にすることで、片方向だけに変形が積み重なるのを防げます。
長い溶接線を、端から端まで一方向に連続して溶接すると、先に溶接した部分の縮みが後の部分の動きを妨げてしまい、角変形が大きくなります。
これを防ぐのが「退き溶接」です。
退き溶接とは、ビードを短い区間に区切り、全体の進む向きとは逆向きに、一区間ずつ溶接していく方法です。
溶接の質を安定させるという点では、押出溶接と熱風溶接の使い分けも状況に応じた選択肢になります。
仮止めと固定治具の役割
溶接前の仮止め(タック溶接)と固定治具は、溶接中に部材がずれるのを防ぐために欠かせません。
治具で部材を固定すれば、溶接中の変形は抑えられます。
ただし注意が必要なのは、「固定が強すぎると、後で残る力(残留応力)がかえって大きくなる」という点です。
固定治具を外した後に変形が出てくるケースは、治具の力で無理やり形を保っていた状態のまま溶接が終わり、治具を外した瞬間に、溜まっていた力が解放されたことを意味します。
治具の設計では、「溶接中の変形は抑えつつ、冷えて縮む分にはある程度の余裕を残す」というバランスが求められます。
溶接が終わったら24時間以上、室温に置いて、縮みが落ち着いてから寸法を確認することが望まれます。
確認のタイミングと方法については、寸法精度トラブルの原因と対策でも詳しく解説しています。
設計段階で「直せなくなる」構造的リスクと対策
反りが出やすい形状には共通点があり、設計段階でこれを把握して形状や溶接計画を見直すことが、手戻りを防ぐ最善策です。
PP溶接構造物の変形対策は、溶接の技術だけの問題ではありません。
設計段階でどんな形にするか、部材をどう組み合わせるかが、変形の起こりやすさを大きく左右します。
次のような条件が重なるほど、変形のリスクは高くなります。
変形リスクの条件
- 薄い板でできた大判パネル:硬さが足りないため、わずかな溶接熱でも大きく反ります。リブ(補強板)を入れることで、面に対して垂直な方向への強さを高め、反りを抑えられます。
- 左右非対称な断面形状:溶接が片面だけに集中する形では、溶接した側に向かって反りが出ます。可能であれば、両面を交互に溶接する構造に変えることを検討します。
- 長い辺に沿って溶接線が多い:縦収縮の積み重なりが大きくなります。設計段階で継手の位置を分散させるか、途中に補強を入れることが有効です。
- 厚みが異なる部材をつなぐ部位:熱の伝わり方や冷える速さの差が変形を引き起こします。厚みが変わる箇所に、徐々に厚みを変化させる部分(トランジションゾーン)を設けることで和らげられます。
アニール処理による残留応力の除去
溶接後にアニール処理(熱処理)を行うことで、残留応力を低減し寸法を安定させられます。
PPのアニール処理は、通常、連続して使える温度の上限(100℃)より低い70〜90℃程度の雰囲気の中で、数時間から十数時間ほど温め続けた後、ゆっくり冷やす方法がとられます。
アニール処理は、すでに出てしまった反りそのものを「直す」ものではありませんが、処理した後の寸法を安定させる効果があります。
使っているうちに少しずつ変形が進む「クリープ変形」のリスクを下げるためにも役立ちます。
精密な寸法管理が必要な構造物では、溶接後のアニール処理と最終的な寸法確認をセットで工程に組み込むことをおすすめします。
PP溶接が大型構造物に採用される背景や技術特性については、こちらの記事も参考にしてください。変形管理を加工者と話し合う際の前提知識としてご活用いただけます。
まとめ
PP溶接構造物で起こる熱収縮・反り・寸法狂いの主な原因と、設計・加工段階での対策を、以下の表にまとめます。
| 問題の種類 | 主な原因 | 設計・加工での対策 |
|---|---|---|
| 全体寸法が短い(縮んでいる) | 溶接収縮代の未計上 | 収縮代を設計寸法に加算する |
| 底板・側面が弓状に反る | 角変形(溶接側への収縮) | 対称溶接・両面溶接の採用 |
| 全体的に寸法がずれる | 熱膨張・収縮の見落とし | 使用温度差×線膨張率で補正 |
| 寸法が日ごとに変わる | 残留応力の段階的な解放 | アニール処理後に最終確認 |
| 最後の一辺が合わない | 溶接順序による累積変形 | 対称溶接・退き溶接の採用 |
PP溶接構造物の寸法トラブルは、「溶接の技術が低い」ことよりも、「設計段階で変形を見込んでいなかった」ことが原因であるケースが多く見られます。
発注後にトラブルが見つかった場合でも、原因が補正値の不足なのか、溶接順序の問題なのか、アニール処理を省いたことなのかを切り分ければ、加工者との原因究明や設計変更の話し合いが具体的に進みます。
よくあるご質問
PP溶接タンクの寸法ずれが許容範囲内かどうか、どう判断すればよいですか?
接続配管・フランジ取り合い・設置スペースなど、他の部材と干渉したりつながったりする部位の寸法が、優先して確認すべき対象です。使う上での機能に問題がなく、見た目の反りだけであれば、許容範囲とするケースもあります。判断の基準は設計図面の公差欄に明記しておくことが重要で、「公差の記載がない」図面は、後から原因不明の寸法不良トラブルを生みやすいパターンです。公差の設定方法についてはこちらも参考になります。
大型PP溶接タンクで変形を防ぐには、治具は必ず必要ですか?
すべての工程で治具が必要なわけではありませんが、大判パネルの溶接や、精度が要求される接続部分(フランジ・配管接続口)の位置決めには治具が有効です。治具なしで手溶接だけで大型構造物を完成させると、各部位の位置関係が少しずつずれて積み重なり、全体が崩れるリスクがあります。設計段階で「どの部位に治具が必要か」を事前に話し合っておくことが、精度を確保するうえで重要です。
納品後に反りが出た場合、再加熱で修正はできますか?
原理的には可能ですが、実際にはうまくいかないケースが多くなります。再加熱すると溶接部の近くの素材も柔らかくなるため、直した部分の残留応力のかかり方が変わり、別の場所が動いてしまうリスクがあります。軽い反りであれば、アニール処理の後の自然な変化を利用して調整できる場合もありますが、大きな寸法ずれは作り直すほうが現実的な解決策になることが多いです。
設計の補正値は、加工者に教えてもらえるものですか?
補正値は、素材・板厚・溶接方式・構造形状の組み合わせによって変わります。汎用的な目安は本コラムに記載したとおりですが、個別の構造物に対する補正値は、過去の製作記録や試作データをもとに算出されます。製作記録が保存されていると、似た構造物の補正値を使い回せるので、設計変更の話し合いがスムーズに進みます。
PP以外の素材では熱収縮・反りは起きにくいですか?
熱可塑性樹脂を溶接する場合は、程度の差こそあれ同じような仕組みが働きます。ただしPPは半結晶性ゆえの結晶化収縮があるため、非晶性樹脂であるPVCなどと比べて縮む量が大きくなる傾向があります。素材による変形特性の違いについてはこちらの記事でも解説しています。
PP溶接タンク・構造物の寸法狂いについてのご相談はこちら
PPタンクや架台・溶接構造物の寸法補正や反りの原因究明についてご相談がございましたら、どうぞお気軽にお問い合わせください。
- 「納品品に寸法狂いが出ているが、原因が分からない」
- 「設計変更にあたり、補正値の考え方を確認したい」
- 「次回製作から変形を減らす溶接計画を相談したい」
- 「図面がない段階でも、形状と用途を聞いてほしい」
── そんなご要望にも、設計の段階から対応しています。
フジワラケミカルエンジニアリングでは、PP溶接タンク・架台・構造物の製作において、溶接順序の計画から寸法補正値の設定まで一貫体制で取り組んでいます。
どんな段階のご相談でもかまいません。まずはお気軽にお問い合わせください。
あわせて読みたい

- PPの素材としての弱点と現場での工夫についてはこちら
ポリプロピレン(PP)が抱える弱点と、現場で積み重ねられてきた工夫 - プラスチック全般の寸法精度と素材別変形特性についてはこちら
プラスチックの寸法精度:金属と同じ公差が出せない3つの理由
技術資料ダウンロードのご案内
もう迷わない!
プラスチック技術集
「この素材、どう加工すればいいのか分からない」
「溶接・切削・接着、結局どれを選べばいいの?」
──そんな迷いを解消するための資料集です。
<ダウンロード資料:無料>